برای کلیر و رنگ رویهٔ پلیاورتان یک پیستولهٔ کمفشار خوب (HVLP یا RP) با کاسهٔ رو بخرید و برای آستر غلیظ نازل بزرگتر یا مخزن تحت فشار. هوای ۸ بار کمپرسور باید کنار اتاق رنگ با فیلتر آب، فیلتر روغن و رگولاتور تمیز و کمفشار شود. و پیش از خرید، پیستوله را خودتان آزمایش کنید؛ مهارت رنگکار به اندازهٔ خود پیستوله مهم است.
این راهنما برای چیست؟
این راهنما به زبان ساده توضیح میدهد پیستولهها چطور کار میکنند، کدام نوع برای رنگکاری چوب، MDF و کابینت مناسب است، هوای فشردهٔ کارگاه باید چه شرایطی داشته باشد، و چطور بدون تکیه بر حرف فروشنده تصمیم بگیرید. عددها از مقالههای علمی، گزارشهای مستقل و استانداردها آمدهاند و منابع در پایان فهرست شدهاند.
سه عدد که ارزش به خاطر سپردن دارد:
- ۱۸ تا ۷۰ درصد: سهم رنگی که در کارگاه واقعی چوب روی قطعه نشست؛ بقیه هدر رفت.
- ۹ از ۱۰: آزمایشهایی که در آن رنگکار باتجربه رنگ کمتری از تازهکار هدر داد.
- حدود یکسوم: صرفهجویی در رنگ، اگر سهم رنگ نشسته از ۳۰٪ به ۴۵٪ برسد.
واژههای این راهنما
| واژه | یعنی چه |
|---|---|
| اتمیزهکردن | تبدیل رنگ مایع به قطرههای خیلی ریز (مه رنگ). هرچه قطرهها ریزتر و یکنواختتر، سطح صافتر. |
| راندمان انتقال (TE) | از هر ۱۰۰ گرم رنگی که از پیستوله بیرون میآید، چند گرم واقعاً روی قطعه مینشیند. |
| اورسپری | مه رنگی که به قطعه نمیرسد و در هوای کابین پخش میشود یا روی فیلتر و دیوار مینشیند. |
| HVLP | پیستولهٔ «هوای زیاد، فشار کم». رنگ را آرامتر میپاشد، پس اورسپری کمتری دارد. |
| RP / Compliant | نسل جدیدتر پیستولههای کمفشار؛ کمی فشار بیشتر و هوای کمتر از HVLP، با سرعت کار بیشتر. |
| ایرلس | پیستولهای که با پمپ و فشار خیلی زیاد رنگ را از یک سوراخ ریز بیرون میزند، بدون هوای کمکی. |
| ایرمیکس (AAA) | ترکیب ایرلس و هوای کمفشار؛ سریع و کمپرت، برای آستر و سطحهای بزرگ. |
| کلاهک هوا | درپوش جلوی پیستوله با چند سوراخ هوا؛ شکل و عرض بادبزن رنگ را میسازد. |
| بار و psi | واحدهای فشار. ۱ بار تقریباً برابر ۱۴٫۵ psi است. |
| نقطهٔ شبنم | دمایی که اگر هوا تا آن سرد شود، آبِ داخلش قطره میشود. هرچه پایینتر، هوا خشکتر. |
| فیلتر روغنگیر (کوالسینگ) | فیلتر بسیار ریزی که ذرههای معلق روغن و آب را از هوای فشرده جدا میکند. |
۱. پیستوله چطور رنگ را ذرهذره میکند
کار پیستوله دو چیز است: رنگ را به قطرههای ریز تبدیل کند، و آن قطرهها را تا جای ممکن روی قطعه بنشاند. این دو کار کمی با هم در تضادند.
در پیستولهٔ بادی معمولی، رنگ بهصورت یک باریکهٔ آرام از نازل بیرون میآید. دور آن، هوای فشرده با سرعت خیلی زیاد بیرون میزند و باریکه را میکشد و پاره میکند. اول رشتههای بلند ساخته میشوند، بعد این رشتهها به قطرههای درشت میشکنند، و قطرههای درشت دوباره به قطرههای ریزتر خرد میشوند. نتیجه مه رنگی است که بیشتر قطرههایش چند تا چند ده میکروناند؛ یعنی چند برابر نازکتر از یک تار مو.
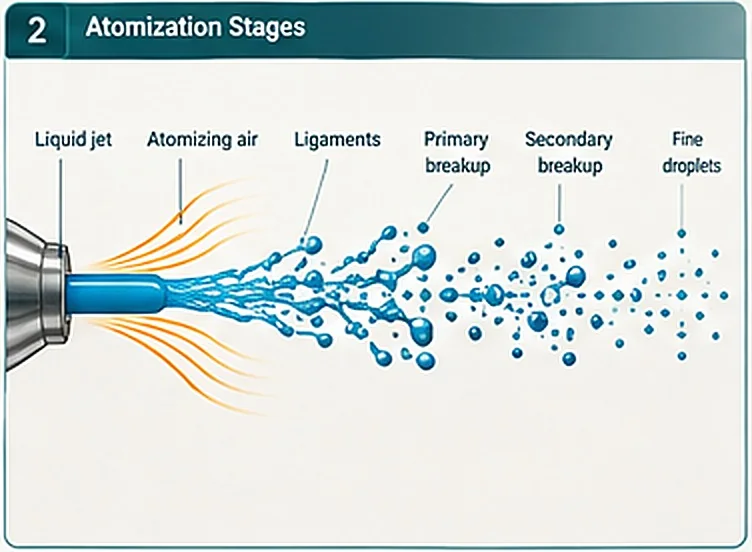
سه قانون ساده دربارهٔ اندازهٔ قطره
- هوای سریعتر = قطرهٔ ریزتر. سرعت هوا مهمترین عامل است.
- رنگ غلیظتر = قطرهٔ درشتتر. برای همین آستر غلیظ نازل بزرگتر یا فشار رنگ بیشتر لازم دارد.
- رنگ بیشتر با همان هوا = قطرهٔ درشتتر. اگر پیچ رنگ را زیاد باز کنید ولی هوا را زیاد نکنید، سطح زبرتر میشود.
ولی قطرهٔ خیلی ریز هم مشکل دارد: سبک است، همراه باد از کنار قطعه رد میشود و هدر میرود، یا پیش از رسیدن خشک میشود و سطح را مات و زبر میکند. یک مطالعهٔ علمی (Tan و Flynn، ۲۰۰۰) دقیقاً همین را نشان داد: قطرههایی که از یک اندازه کوچکترند، بیشترشان به قطعه نمیرسند.
داخل پیستوله چه خبر است؟
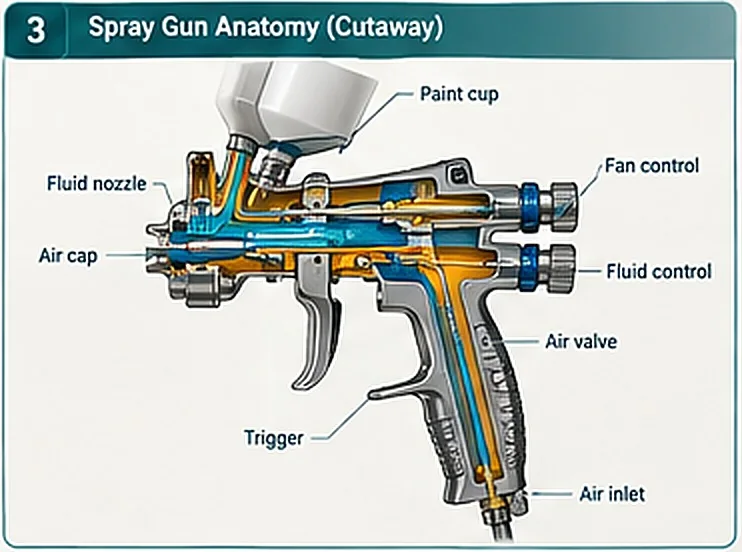
- کاسه (Paint cup): رنگ را نگه میدارد و رنگ با وزن خودش پایین میآید.
- نازل رنگ (Fluid nozzle): سوراخ خروج رنگ. قطر آن (مثلاً ۱٫۳ یا ۱٫۸ میلیمتر) مقدار رنگ خروجی را تعیین میکند.
- سوزن (Needle): وقتی ماشه را میکشید عقب میرود و راه رنگ را باز میکند. اگر سوزن و نازل خوب جفت نشده باشند، رنگ نامنظم بیرون میآید یا چکه میکند.
- شیر هوا (Air valve): با کمی کشیدن ماشه اول هوا باز میشود و بعد رنگ، تا در شروع پاشش لکه نیفتد.
- پیچ بادبزن (Fan control): پهنای الگوی پاشش را تنظیم میکند.
- پیچ رنگ (Fluid control): مقدار رنگ را تنظیم میکند.
- ورودی هوا (Air inlet): محل اتصال شیلنگ. فشاری که اینجا میرسد خیلی مهم است (بخش ۷).
کلاهک هوا: سازندهٔ بادبزن رنگ
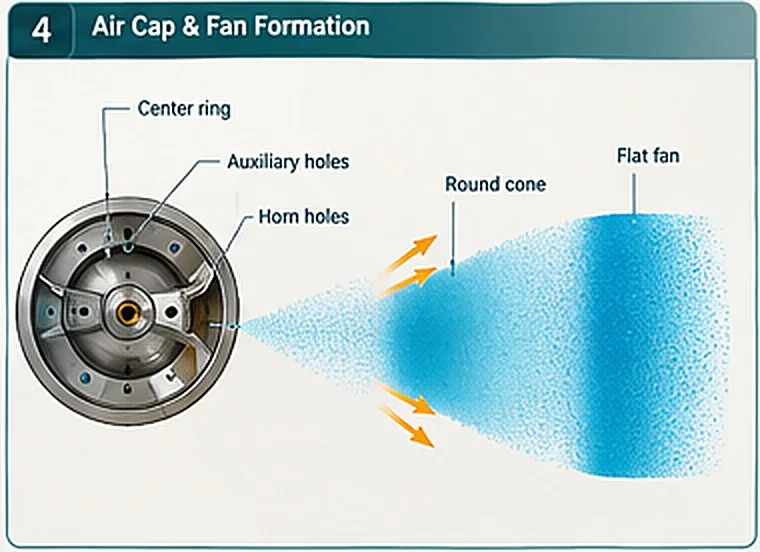
کلاهک سه دسته سوراخ دارد: حلقهٔ وسط که هوای اصلیِ خردکردن رنگ از آن بیرون میآید، سوراخهای کمکی که خردکردن را کامل میکنند و کلاهک را تمیز نگه میدارند، و سوراخهای دو شاخک که مخروط گرد رنگ را از دو طرف فشرده و پهن میکنند. اگر حتی یکی از سوراخهای شاخک کمی گرفته یا کج باشد، بادبزن یکطرفه و کج میشود. فرق اصلی پیستولهٔ خوب و ارزان همین دقت ساخت کلاهک و نازل است.
۲. انواع پیستوله
پیستولهها در منبع انرژی فرق دارند: بعضی با هوای پرسرعت، بعضی با فشار زیاد رنگ، و بعضی با بار الکتریکی رنگ را میپاشند.
معمولی در برابر HVLP و RP
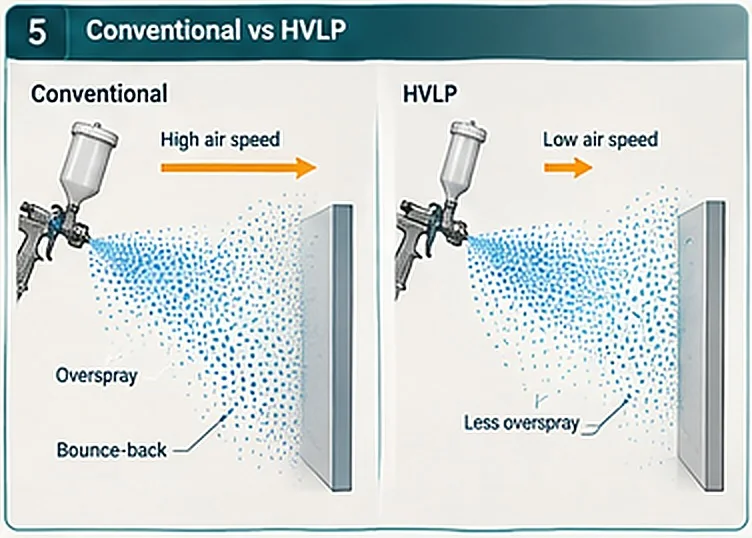
- معمولی (فشار بالا): هوا با فشار زیاد (حدود ۲٫۵ تا ۵٫۵ بار در کلاهک) بیرون میزند. قطرهها خیلی ریزند، ولی بخش بزرگی از رنگ بهصورت مه هدر میرود یا از سطح برمیگردد.
- HVLP: فشار در کلاهک حداکثر حدود ۰٫۷ بار است، ولی حجم هوا زیاد است. رنگ آرامتر به قطعه میرسد و کمتر هدر میرود. در یک آزمون کنترلشدهٔ مؤسسهٔ NIOSH آمریکا (Heitbrink و همکاران، ۱۹۹۶)، HVLP با همان مقدار رنگ ۳۳٪ لایهٔ ضخیمتری ساخت، اورسپریاش نصف بود و بخار حلالی که رنگکار تنفس کرد هم نصف شد. عیبش: کمی کندتر است و هوای زیادی مصرف میکند.
- RP / Compliant / LVLP: طرحهای جدیدتر سازندگان؛ کمی فشار بیشتر و هوای کمتر از HVLP، و سرعت کار بیشتر. دادهٔ مستقلی که آنها را با HVLP مقایسه کند پیدا نشد؛ فقط گواهی آزمون راندمان سازنده وجود دارد.
ایرلس و ایرمیکس
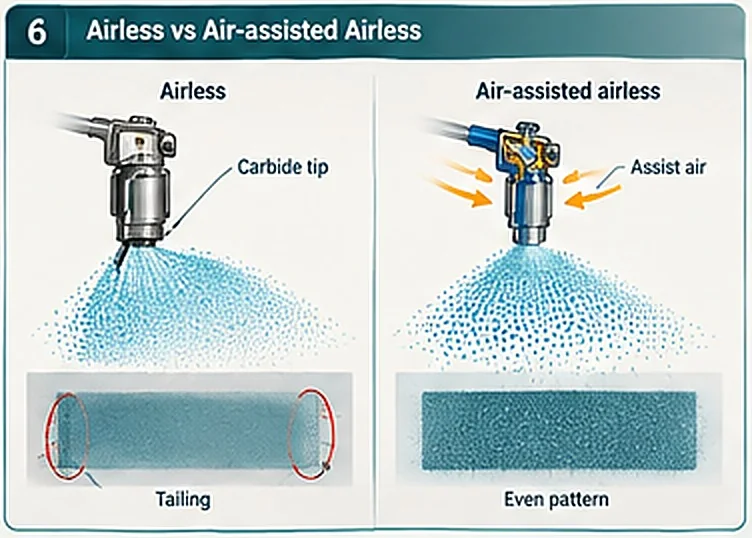
- ایرلس: پمپ، رنگ را با فشار خیلی زیاد (حدود ۸۰ تا ۳۴۵ بار) از یک سوراخ ریز کاربیدی بیرون میزند. خیلی سریع است، ولی قطرهها درشتترند و لبههای الگو نوار ضخیم میگیرند. برای کلیر براق مناسب نیست.
- ایرمیکس (ایرلس هوایار): فشار رنگ متوسط است (حدود ۵۰ تا ۶۰ بار) و کمی هوای کمفشار لبهها را صاف میکند. سریع و کمپرت است و برای آستر و پنلهای بزرگ عالی است. در آزمایشگاه Fraunhofer آلمان روی صفحهٔ تخت حدود ۷۸٪ رنگ روی قطعه نشست. در یک آزمون مستقل سازمان محیط زیست آمریکا (EPA) روی کلیر چوب، ایرمیکس ۵۴٫۴٪ و سه پیستولهٔ HVLP بین ۵۱٫۶ تا ۵۳٫۱٪ گرفتند؛ یعنی کمی بهتر، نه خیلی بهتر.
الکترواستاتیک
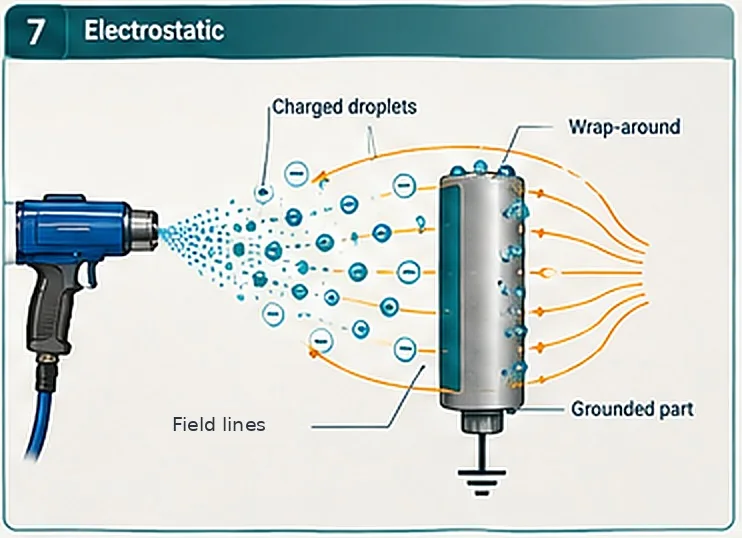
در این روش قطرههای رنگ بار الکتریکی میگیرند و مثل آهنربا به قطعهٔ وصلبهزمین میچسبند؛ پس هدررفت خیلی کم است. ولی قطعه باید رسانای برق باشد. روی فلز عالی است. MDF با رطوبت حدود ۶ تا ۷ درصد رسانای خوبی نیست و آستر رسانای مخصوص لازم دارد. پس برای کار MDF معمولاً انتخاب اول نیست.
مقایسهٔ ساده
| نوع | کیفیت سطح | هدررفت | سرعت | آستر غلیظ | کلیر براق | هزینه |
|---|---|---|---|---|---|---|
| معمولی | عالی | زیاد | متوسط | متوسط | خوب، پرهدر | کم |
| HVLP | خیلی خوب | کم | کندتر | با نازل بزرگ یا مخزن | خیلی خوب | کم تا متوسط |
| RP | عالی | کم (با گواهی) | خوب | با نازل بزرگ | عالی | متوسط |
| ایرلس | متوسط | متوسط | خیلی سریع | خوب | ضعیف | متوسط |
| ایرمیکس | خوب تا خیلی خوب | کم | سریع | عالی | خوب | متوسط تا زیاد |
| الکترواستاتیک | عالی | خیلی کم | سریع | — | خوب روی فلز | زیاد |
نتیجه: تنها گزینهای که در هر سه لایه (آستر، رنگ رویه، کلیر) خوب کار میکند و پمپ گران نمیخواهد، HVLP یا RP است.
۳. رنگ از کجا به پیستوله میرسد
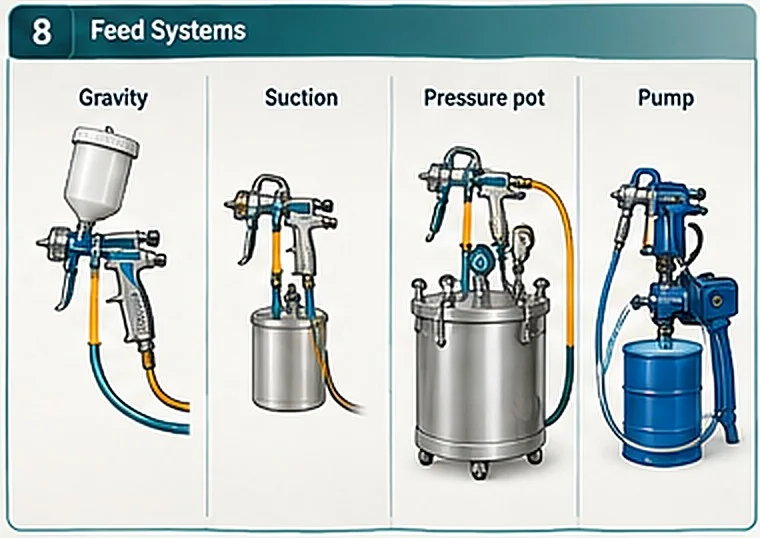
| روش | چطور کار میکند | کجا به کار میآید |
|---|---|---|
| کاسهرو (ثقلی) | رنگ با وزن خودش از کاسهٔ بالای پیستوله پایین میآید | کلیر و رنگ رویه؛ تعویض رنگ سریع، کمترین پرت |
| کاسهزیر (مکشی) | جریان هوا رنگ را از کاسهٔ پایینی میمکد | توصیه نمیشود؛ با رنگ غلیظ و HVLP ضعیف است |
| مخزن تحت فشار | هوای فشرده رنگ را از یک مخزن جدا با شیلنگ به پیستوله میفرستد | آستر غلیظ و قطعههای بزرگ؛ جریان رنگ یکنواخت |
| پمپ | پمپ رنگ را با فشار ثابت میفرستد | ایرمیکس و خط تولید |
۴. رنگ PU و اندازهٔ قطره
اندازهٔ قطره مستقیماً روی ظاهر سطح اثر دارد: قطرهٔ درشت پوستپرتقالی میدهد، قطرهٔ خیلی ریز سطح مات و زبر.
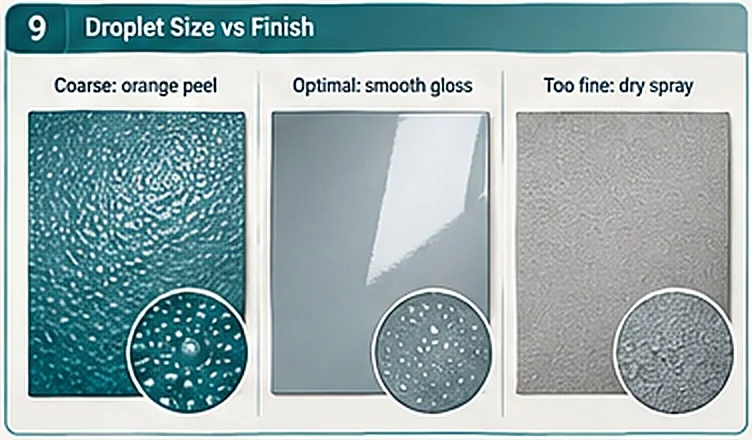
- آستر در برابر کلیر: آستر PU دوجزئی غلیظ و پرجامد است و قطرهٔ درشتتری میدهد؛ برای همین نازل بزرگتر یا مخزن تحت فشار لازم دارد. کلیر رقیقتر است ولی کمترین تحمل را در برابر پوستپرتقالی و حباب دارد.
- عمر کاری مخلوط: بعد از اضافهکردن هاردنر، رنگ کمکم غلیظ میشود و قطرهها درشتتر. پس اواخر عمر کاری، با همان تنظیمات، پوستپرتقالی بیشتر میشود. رنگ را در مقدارهای کم آماده کنید و وسط کار غلظتش را دوباره بسنجید. (مدیریت Pot Life در رنگ PU دوجزئی را ببینید.)
- فنجان غلظتسنج کافی نیست: یک مطالعهٔ علمی (Fernando و همکاران، ۲۰۰۰) نشان داد دو رنگ با عدد یکسان در فنجان غلظتسنج ممکن است متفاوت پودر شوند. هر رنگ جدید را با پاشش آزمایشی روی کاغذ و پنل تأیید کنید.
- حباب و جوش حلال: لایهٔ خیلی ضخیم راه خروج حلال را طولانی میکند. آستر را در چند لایهٔ نازکتر بزنید و بین لایهها زمان تبخیر بدهید.
۵. چقدر رنگ هدر میرود
عددهای ۸۵ تا ۹۰ درصدیِ کاتالوگها در آزمایشگاه و روی صفحهٔ تخت گرفته شدهاند. در کارگاه واقعی چوب، روی قطعههای مبلمان، انتظار ۳۵ تا ۵۵ درصد واقعبینانه است.
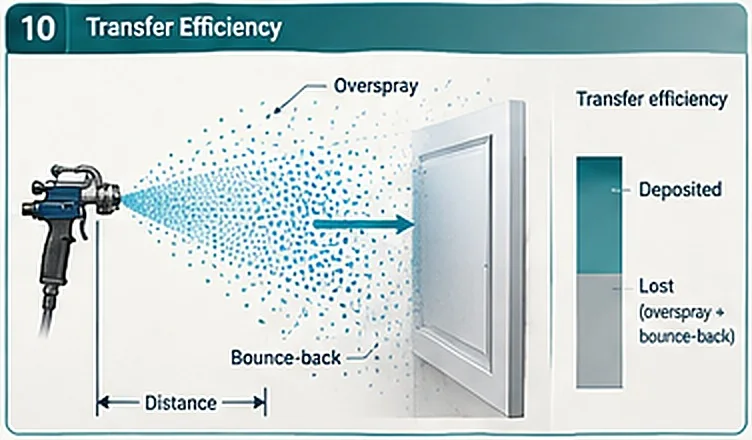
مهمترین مطالعهٔ میدانی در کارگاه چوب را مؤسسهٔ Battelle انجام داده است. نتیجهها:
- سهم رنگ نشسته روی قطعه بین ۱۸ تا حدود ۷۰ درصد بود.
- هیچ پیستولهای با همهٔ رنگها همیشه بهترین نبود.
- در ۹ آزمایش از ۱۰، رنگکار باتجربه کمتر از رنگکار تازهکار هدر داد؛ و اختلاف بین دو رنگکار اغلب از اختلاف بین دو پیستوله بیشتر بود.
- روی درهای تخت، رنگ بیشتری نشست تا روی قابهای باز؛ اختلاف تا ۳۲ واحد درصد.
چه چیزهایی هدررفت را زیاد میکند
| عامل | اثر | کار درست |
|---|---|---|
| فاصلهٔ زیاد پیستوله | هر ۲٫۵ سانتیمتر (یک اینچ) دورتر، ۲ تا ۳ درصد رنگ بیشتر هدر میرود | فاصله را کوتاه و ثابت نگه دارید (طبق دفترچه، معمولاً ۱۰ تا ۲۰ سانتیمتر) |
| فشار هوای زیاد | هر psi (حدود ۰٫۰۷ بار) فشار اضافه در کلاهک، ۲ تا ۳٫۵ درصد هدر بیشتر | کمترین فشاری که ظاهر خوب میدهد |
| شکل قطعه | قاب و قطعهٔ باریک خیلی بیشتر از سطح تخت هدر میدهد | قطعههای باریک را کنار هم بچینید |
| نوع کابین | غلظت اورسپری در کابین Downdraft (هوا از سقف به کف) ۱۵ برابر کمتر از کابین هوای افقی بود | کابین Downdraft |
| مهارت رنگکار | عامل تعیینکننده در بیشتر آزمایشها | آموزش و اندازهگیری مصرف هر رنگکار |
۶. پاشش یکنواخت و عیبهای الگو
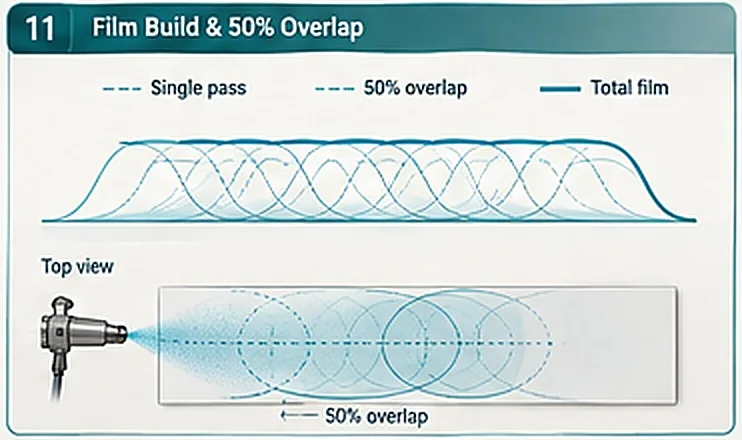
هر بار عبور پیستوله، وسطش ضخیمتر و لبههایش نازکتر است. سطح یکنواخت فقط وقتی به دست میآید که عبورها حدود نصفِ همدیگر را بپوشانند.
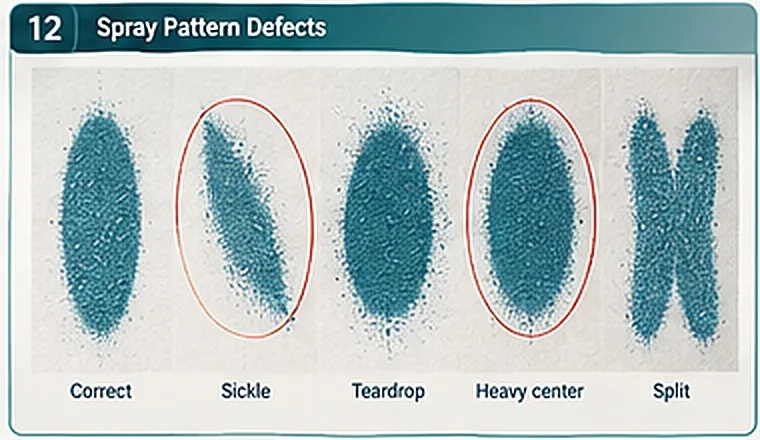
| الگو روی کاغذ | علت معمول | چه کنیم |
|---|---|---|
| بیضی متقارن با لبهٔ نرم | سالم | — |
| داسیشکل / کج | یکی از سوراخهای شاخک کلاهک گرفته است | کلاهک را تمیز کنید (با برس، نه سوزن فلزی) |
| قطرهای (یک سر سنگین) | رنگ خشک روی نوک نازل، یا نازل و سوزن آسیبدیده | تمیز کنید؛ اگر ماند، نازلست عوض شود |
| سنگین در وسط | فشار هوا کم یا رنگ زیاد | فشار را کمی بالا ببرید یا پیچ رنگ را کمی ببندید |
| دوشاخه (وسط خالی) | فشار هوا زیاد یا بادبزن خیلی باز | فشار را کم کنید یا بادبزن را کمی ببندید |
آزمون چرخاندن کلاهک: یک پاشش کوتاه روی کاغذ بزنید، کلاهک را نیمدور (۱۸۰ درجه) بچرخانید و دوباره بزنید. اگر عیب هم با کلاهک چرخید، ایراد از کلاهک است. اگر سر جایش ماند، ایراد از نازل یا سوزن است.
۷. هوای فشرده: فشار، درایر و ایستگاه مراقبت
بهترین پیستوله هم با هوای کثیف، خیس یا فشار نادرست کار خوب نمیدهد. هوای فشرده نیمی از کیفیت رنگکاری است.
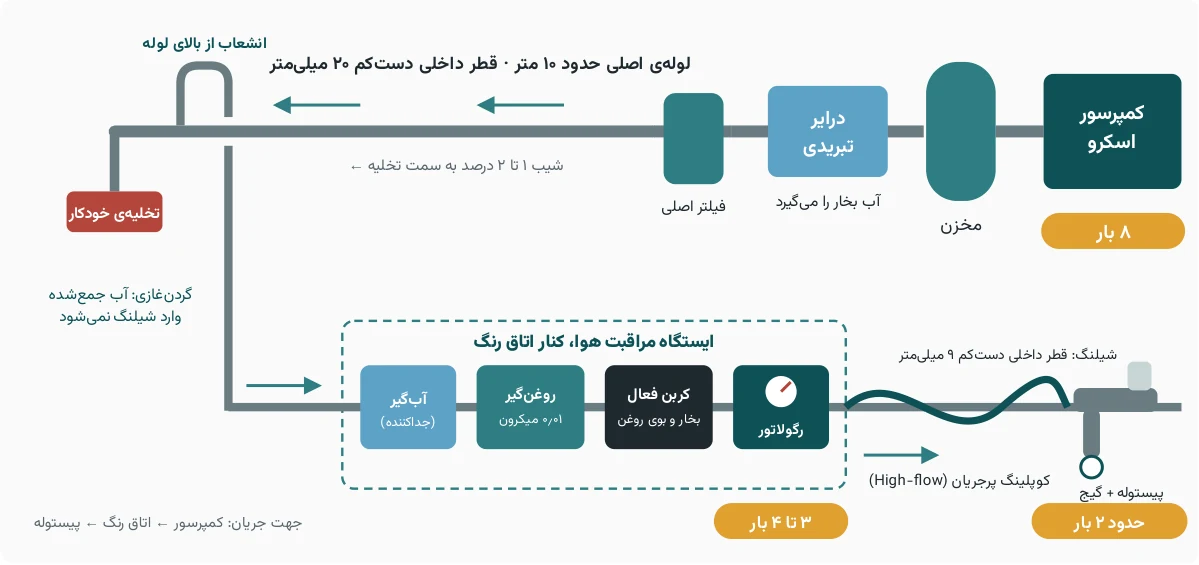
یک چیدمان رایج در کارگاهها را مثال میزنیم: کمپرسور اسکرو با فشار ۸ بار، حدود ۱۰ متر فاصله تا اتاق رنگ، و یک درایر تبریدی سالم در مسیر. این پایهٔ خوبی است، ولی سه نکتهٔ مهم باید درست باشد: فشار در دست رنگکار، روغن داخل هوا، و چیدمان لوله و ایستگاه کنار اتاق رنگ.
۷.۱ فشار: ۸ بار زیاد است؟
در لولهٔ اصلی نه؛ در دست رنگکار بله. ۸ بار برای لولهٔ اصلی کاملاً طبیعی است و حتی خوب است، چون ابزارهای دیگر و پمپها از آن استفاده میکنند. ولی هوای ۸ بار هرگز نباید مستقیم وارد پیستوله شود. فشار باید در دو مرحله پایین بیاید:
| نقطه | فشار مناسب | توضیح |
|---|---|---|
| خروجی کمپرسور و لولهٔ اصلی | ۸ بار | همین خوب است |
| رگولاتور ایستگاه کنار اتاق رنگ | حدود ۳ تا ۴ بار | فشار کلی اتاق رنگ |
| ورودی پیستولهٔ HVLP | حدود ۲ بار | فشار داخل کلاهک حداکثر حدود ۰٫۷ بار میشود |
| ورودی پیستولهٔ RP | حدود ۲ تا ۲٫۵ بار | طبق دفترچهٔ همان مدل |
| مخزن تحت فشار یا پمپ ایرمیکس | طبق دفترچه | هوای ۸ بار برایشان مفید است؛ رگولاتور خودشان تنظیم میکند |
فشار را موقع پاشش بخوانید، نه وقتی پیستوله ساکت است. وقتی ماشه کشیده نشده، هوا جریان ندارد و گیج عدد بالاتری نشان میدهد. وقتی رنگکار ماشه را میکشد، در شیلنگ و کوپلینگ افت فشار ایجاد میشود. پس عدد درست را با ماشهٔ کشیده و ترجیحاً با یک گیج کوچک زیر دستهٔ پیستوله بخوانید. پیستولههای حرفهای نسخهٔ گیجدار (دیجیتال) هم دارند.
۷.۲ آیا ۱۰ متر فاصله مشکل است؟
نه. اگر لولهٔ اصلی دستکم ۲۰ میلیمتر قطر داخلی داشته باشد، افت فشار در ۱۰ متر فقط چند صدم تا حدود یک دهم بار است. افت فشار اصلی جای دیگری است:
- شیلنگ باریک و بلند بین ایستگاه و پیستوله. قطر داخلی دستکم ۹ میلیمتر بگیرید و شیلنگ را بیدلیل بلند نکنید.
- کوپلینگهای سریع معمولی که راه هوا را تنگ میکنند. از کوپلینگ پرجریان (High-flow) استفاده کنید.
این دو با هم موقع پاشش ممکن است نیم بار یا بیشتر فشار را کم کنند. نتیجهاش قطرهٔ درشتتر و پوستپرتقالی است.
۷.۳ هوای کافی: کمپرسور جواب میدهد؟
هر پیستولهٔ HVLP حرفهای هنگام پاشش حدود ۳۰۰ تا ۴۳۰ لیتر هوا در دقیقه مصرف میکند (طبق برگهٔ فنی SATA و Anest Iwata). با ۲۵ تا ۳۰ درصد حاشیهٔ اطمینان، برای هر رنگکار حدود ۵۵۰ لیتر در دقیقه ظرفیت لازم است. عدد «ظرفیت هوای آزاد» (FAD) را روی پلاک کمپرسور ببینید و مصرف بقیهٔ ابزارهای کارگاه را هم حساب کنید. اگر کمپرسور کم بیاورد، فشار وسط کار افت میکند و کیفیت سطح عوض میشود.
۷.۴ آب: کار درایر تبریدی
هوای خروجی کمپرسور اسکرو داغ و پر از بخار آب است. وقتی در لوله خنک میشود، آب قطره میشود. برای رنگ PU این یعنی حباب، چشمماهی و کدری. درایر تبریدی سالم هوا را تا نقطهٔ شبنم حدود ۳ درجهٔ سانتیگراد خشک میکند. یعنی تا وقتی لوله سردتر از ۳ درجه نشود، آبی در آن قطره نمیشود. در لولهای که داخل سوله است این اتفاق نمیافتد، مگر لوله در زمستان از فضای باز و یخزده رد شود.
- تخلیهٔ خودکار درایر را هر هفته نگاه کنید که واقعاً آب بیرون میدهد.
- در تابستانهای گرم هوای ورودی داغتر است و درایر سختتر کار میکند. اگر کنار اتاق رنگ آب دیدید، اول درایر را بررسی کنید.
۷.۵ روغن: کاری که درایر نمیکند
درایر فقط آب را میگیرد، نه روغن را. کمپرسور اسکرو همیشه مقداری ذرهٔ ریز روغن و بخار روغن بیرون میدهد. حتی مقدار خیلی کم روغن روی سطح، در رنگ PU چشمماهی میسازد: لکههای گردی که رنگ رویشان جمع میشود. برای همین ایستگاه مراقبت کنار اتاق رنگ لازم است.
استاندارد بینالمللی کیفیت هوای فشرده (ISO 8573-1) برای رنگکاری معمولاً هوایی میخواهد که از نظر ذرات و روغن در بهترین کلاس (کلاس ۱) و از نظر آب در حد خروجی درایر تبریدی (کلاس ۴، نقطهٔ شبنم حدود ۳ درجه) باشد. درایر بخش آب را پوشش میدهد؛ ذرات و روغن را فیلترهای ایستگاه میگیرند.
۷.۶ ایستگاه مراقبت کنار اتاق رنگ
این ایستگاه درست پیش از ورود هوا به اتاق رنگ نصب میشود. اجزا به ترتیب جریان هوا:
- آبگیر (جداکنندهٔ آب): هر قطره آبی که به هر دلیل رسیده باشد را میگیرد. تخلیهٔ خودکار داشته باشد.
- فیلتر روغنگیر ریز (کوالسینگ، حدود ۰٫۰۱ میکرون): ذرههای معلق روغن را میگیرد. مهمترین جزء برای جلوگیری از چشمماهی.
- فیلتر کربن فعال: بخار و بوی روغن را میگیرد. برای کلیر براق و رنگهای حساس، ارزانترین بیمهٔ کیفیت است.
- رگولاتور با گیج: فشار ۸ بار را به حدود ۳ تا ۴ بار برای اتاق رنگ میرساند.
فیلترها نشانگر افت فشار یا زمان تعویض دارند. فیلتر روغنگیر و کربن را طبق دفترچه (معمولاً سالی یک بار یا زودتر) عوض کنید؛ فیلتر اشباعشده عملاً کار نمیکند.
۷.۷ چیدمان لوله
- انشعاب از بالای لوله (گردنغازی): شیر اتاق رنگ از بالای لولهٔ اصلی گرفته شود، نه از زیرش. آب و روغنِ جمعشده در کف لوله حرکت میکنند؛ انشعاب از بالا آنها را وارد شیلنگ نمیکند.
- شیب و تخلیه: لولهٔ اصلی ۱ تا ۲ درصد به سمت انتهای خط شیب داشته باشد و در پایینترین نقطه یک تخلیهٔ خودکار باشد.
- جنس لوله: لولهٔ آهنی قدیمی زنگ میزند و ذرهٔ زنگ به رنگ میرسد. اگر خط را عوض کردید، لولهٔ آلومینیومی مخصوص هوای فشرده یا گالوانیزهٔ تمیز بهتر است.
آزمون آینه: پنج دقیقه، بدون هزینه
یک روز گرم، شیلنگ را از پیستوله جدا کنید و چند ثانیه هوای سر شیلنگ را روی یک آینه یا شیشهٔ کاملاً تمیز بگیرید. اگر قطرهٔ آب، مه یا لکهٔ چرب نشست، هوای شما برای رنگ PU آماده نیست و اول باید مسیر هوا درست شود. اگر چیزی ننشست، مسیر هوا آماده است.
صرفهجویی برق
اگر هیچ دستگاهی در کارگاه واقعاً ۸ بار لازم ندارد، پایین آوردن فشار کمپرسور به ۷ بار طبق یک قاعدهٔ رایج حدود ۷ درصد برق کمپرسور را کم میکند. پیش از این کار، نیاز پمپها و ابزارهای بادی دیگر را بررسی کنید.
۸. سلامت و ایمنی
رنگ PU دوجزئی ایزوسیانات دارد. طبق ادارهٔ ایمنی و بهداشت انگلستان (HSE)، ایزوسیانات بزرگترین علت آسم شغلی در آن کشور است و رنگکاران خودرو ۸۰ برابر بیشتر از میانگین کارگران به آن دچار میشوند.
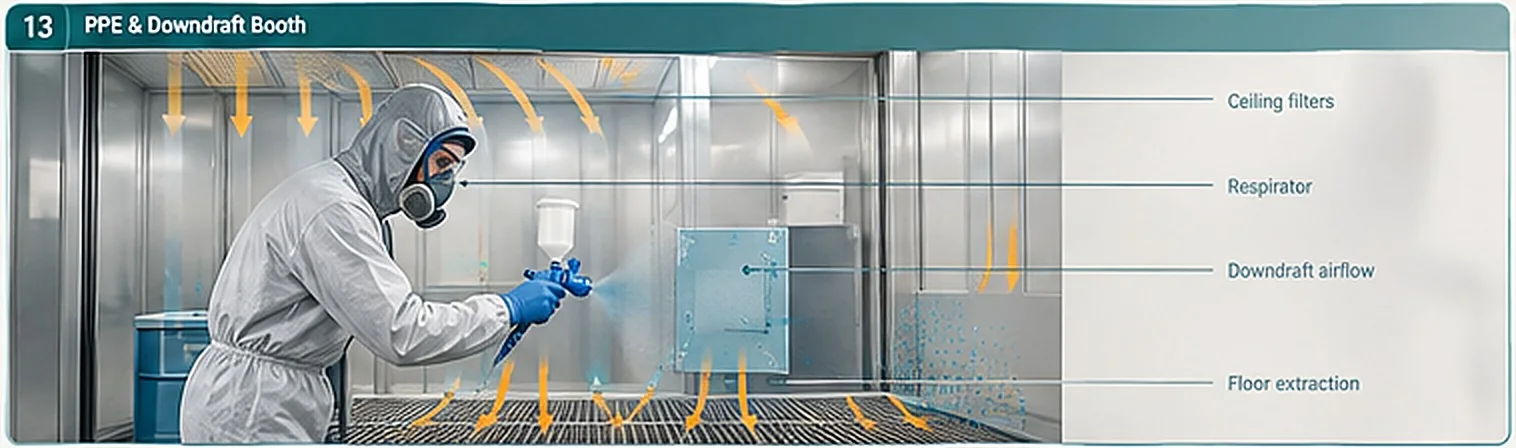
- پیستولهٔ کمفشار، هوای سالمتر: در آزمون NIOSH، با پیستولهٔ معمولی دو برابرِ HVLP مه رنگ در هوا بود.
- ماسک درست: ماسک نیمصورت با کارتریج بخار آلی و پیشفیلتر، به شرط اندازهٔ درست و آموزش، مؤثر است. کارتریجها را طبق برنامه عوض کنید.
- کابین Downdraft: مه رنگ را از ناحیهٔ تنفس رنگکار دور میکند.
- ذرههای اورسپری حدود ۷ تا ۸ میکروناند؛ یعنی آنقدر ریز که وارد ریه میشوند.
- ایرلس و ایرمیکس: فشار رنگ آنقدر زیاد است که میتواند رنگ را به زیر پوست تزریق کند. هرگز دست را جلوی نوک نگیرید.
۹. پیستولهٔ اصل یا کپی؟ آزمون پیش از خرید
پیستولهٔ خوب به دقت ساخت کلاهک، نازل و سوزن برمیگردد. هیچ مطالعهٔ مستقلی پیدا نشد که اصل و کپی را با عدد مقایسه کرده باشد؛ پس خودتان آزمایش کنید. معیار تصمیم این است: کدام پیستوله با ظاهر قابلقبول، بیشترین رنگ را روی قطعه مینشاند؟
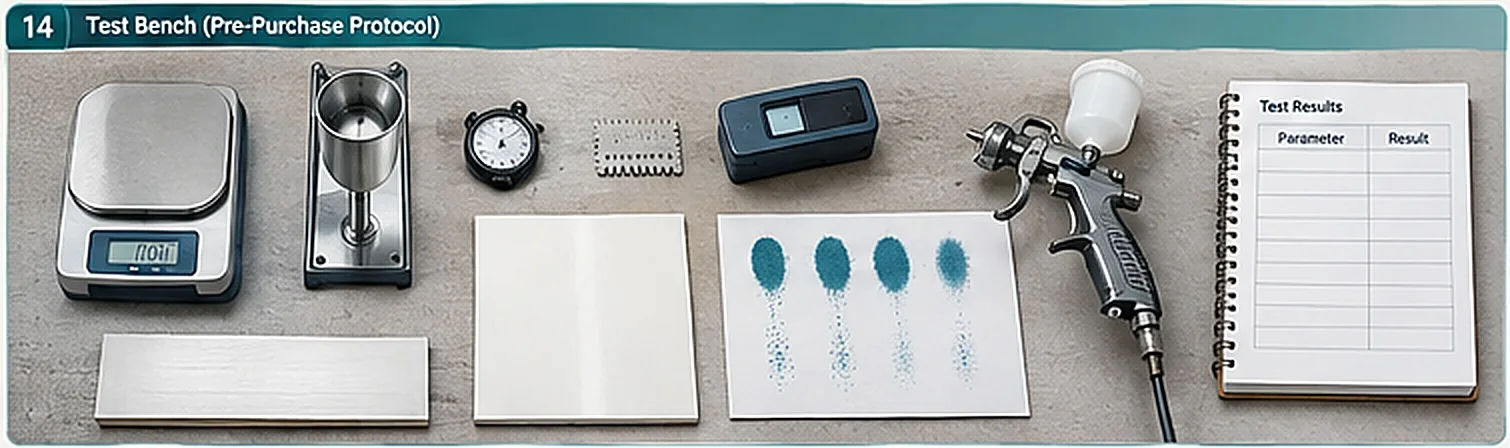
همهٔ پیستولههای نامزد را با همان رنگ، همان غلظت، همان فاصله و همان رنگکار آزمایش کنید:
- آمادهکردن رنگ: غلظت را با فنجان غلظتسنج بسنجید و دما را یادداشت کنید.
- فشار: فشار ورودی پیستوله را با ماشهٔ کشیده بخوانید و برای همه یکسان کنید.
- مقدار رنگ خروجی: ۳۰ ثانیه درون یک لیوان روی ترازو بپاشید. سه بار تکرار کنید. اگر عددها بیش از حدود ۵ درصد با هم فرق داشتند، پیستوله جریان ثابتی ندارد.
- الگو: یک پاشش کوتاه روی کاغذ در فاصلهٔ ۱۵ تا ۲۰ سانتیمتر. بیضی باید متقارن با لبهٔ نرم باشد. آزمون چرخاندن کلاهک (بخش ۶) را هم انجام دهید.
- یکنواختی: یک بار روی پنل تخت بپاشید و با شانهٔ فیلم تر ضخامت را در ۵ تا ۷ نقطه از عرض الگو بخوانید.
- سهم رنگ نشسته: پنل و کاسه را پیش و پس از پاشش وزن کنید و پس از خشکشدن پنل را دوباره وزن کنید. آزمون را یک بار روی پنل تخت و یک بار روی درِ پروفیلدار انجام دهید.
- ظاهر: براقیت را با براقسنج بخوانید. پوستپرتقالی را با نگاه به انعکاس یک خطکش یا لامپ روی سطح، کنار یک پنل مرجع مقایسه کنید.
- تصمیم: پیستولهای که با ظاهر قابلقبول بیشترین رنگ را روی قطعه نشانده برنده است، حتی اگر گرانتر باشد.
۱۰. حساب هزینه
رنگ PU گران است. هر چند درصد رنگی که کمتر هدر برود، خیلی زود پول پیستولهٔ بهتر را برمیگرداند.
یک مثال ساده (اعداد فرضی، قابل تغییر): ماهانه ۱٬۰۰۰ متر مربع کار، ضخامت خشک کل ۱۰۰ میکرون، و رنگی که نیمی از حجمش پس از خشکشدن باقی میماند. اگر هیچ رنگی هدر نمیرفت، ماهی ۲۰۰ لیتر رنگ آمادهٔ پاشش کافی بود. مصرف واقعی:
| سهم رنگ نشسته روی قطعه | مصرف ماهانه (لیتر) | صرفهجویی نسبت به ۳۰٪ |
|---|---|---|
| ۳۰٪ (پیستولهٔ معمولی یا کپیِ بدتنظیم) | ۶۶۷ | — |
| ۴۰٪ | ۵۰۰ | ۱۶۷ لیتر (۲۵٪) |
| ۴۵٪ | ۴۴۴ | ۲۲۲ لیتر (۳۳٪) |
| ۵۵٪ | ۳۶۴ | ۳۰۳ لیتر (۴۵٪) |
| ۶۵٪ | ۳۰۸ | ۳۵۹ لیتر (۵۴٪) |
بازگشت سرمایه را خودتان حساب کنید:
تعداد ماه بازگشت = اختلاف قیمت پیستولهٔ خوب و ارزان ÷ (لیتر صرفهجویی ماهانه × قیمت هر لیتر رنگ آماده)
قیمت هر لیتر رنگ آماده یعنی رنگ بهعلاوهٔ هاردنر و تینر (مثلاً در رنگهای پلیاورتان رنر).
- اگر حجم کار کم است (مثلاً ۳۰۰ متر مربع در ماه)، صرفهجویی حدود یکسوم میشود و بازگشت سرمایه سه برابر طول میکشد. در این حالت آموزش رنگکار مقرونبهصرفهترین کار است.
- هزینههای جانبی را فراموش نکنید: ایستگاه مراقبت هوا، شیلنگ و کوپلینگ مناسب، و اگر لازم شد ظرفیت بیشتر کمپرسور.
- نیروی کار: HVLP کندتر و ایرلس سریعتر است. اگر آسترزنی گلوگاه شد، ایرمیکس با حساب دستمزد ممکن است بهصرفه شود.
۱۱. توصیهٔ نهایی و چکلیست خرید
| کار | پیستوله | نازل و تغذیه | چرا |
|---|---|---|---|
| کلیر PU براق | HVLP یا RP خوب | ۱٫۲ تا ۱٫۳ میلیمتر، کاسهرو | ریزترین پاشش در پیستولههای کمفشار |
| رنگ رویهٔ PU | HVLP یا RP | ۱٫۳ تا ۱٫۴ میلیمتر، کاسهرو | تعادل کیفیت و هدررفت |
| آستر و فیلر غلیظ | HVLP/RP با نازل بزرگ یا مخزن | ۱٫۷ تا ۲٫۰ میلیمتر، یا مخزن تحت فشار | رنگ غلیظ قطرهٔ درشت میدهد؛ مخزن جریان را ثابت میکند |
| فلز، شیشه، پلاستیک، چرم | همان پیستولهها | — | پیستولهٔ بادی برای زیرلایههای مختلف انعطاف دارد |
چکلیست هوای فشرده (پیش از خرید پیستوله)
- آزمون آینه انجام شد و هوا تمیز بود.
- ایستگاه مراقبت کنار اتاق رنگ: آبگیر، روغنگیر ۰٫۰۱ میکرون، کربن فعال، رگولاتور با گیج.
- انشعاب اتاق رنگ از بالای لولهٔ اصلی گرفته شده است.
- لولهٔ اصلی شیب دارد و تخلیهٔ خودکار کار میکند.
- تخلیهٔ درایر هر هفته بررسی میشود.
- شیلنگ پیستوله دستکم ۹ میلیمتر و کوپلینگ پرجریان است.
- ظرفیت کمپرسور (FAD روی پلاک) برای تعداد رنگکارها کافی است.
چکلیست خرید پیستوله
- از نماینده یا فروشندهٔ معتبر، با فاکتور رسمی و گارانتی اصالت.
- بستهبندی سالم، شمارهسریال حکشده، و سایز حکشده روی نازل و سوزن.
- قیمت خیلی پایینتر از بازار یا عبارتهایی مثل «طرح فلان برند» یعنی کپی.
- پیش از پرداخت، آزمون الگو روی کاغذ: بیضی متقارن با لبهٔ نرم.
- نازل یدکی و کلاهک اصل در ایران موجود باشد.
- یک نازلست یدکی و کیت تمیزکاری (برس، نه سوزن فلزی) هم بخرید.
- گیج فشار زیر دستهٔ پیستوله.
ابزار پاششی که در فروشگاه دیواژ موجود است در دستهٔ ابزار پاشش آمده است.
کی سراغ تجهیزات بزرگتر برویم؟
- مخزن تحت فشار: وقتی روزانه چند لیتر آستر مصرف میشود یا جریان رنگ در آزمون ناپایدار است.
- ایرمیکس: وقتی پنلهای تخت بزرگ بیشترِ کار را تشکیل میدهند، HVLP کند شده، و آزمون روی قطعههای خودتان نشان میدهد ایرمیکس دستکم به همان خوبی است.
- الکترواستاتیک: فقط اگر کار فلزی سهم بزرگی پیدا کند.
۱۲. مدلهای پیشنهادی در بازار جهان
این بخش مدلهایی را نشان میدهد که در بازار اروپا، آمریکا و آسیا برای پرداخت چوب و کابینت معرفی و استفاده میشوند. هیچ برندی برندهٔ مطلق نیست؛ این فهرست برای انتخاب نامزدهای آزمون بخش ۹ است.
پیش از خواندن جدولها:
- قیمتها قیمت فروشگاههای اینترنتی اروپا و آمریکا در مهر ۱۴۰۵ (اکتبر ۲۰۲۶) است، بدون حمل و گمرک. قیمت تمامشده در ایران معمولاً ۳۰ تا ۵۰ درصد بیشتر است و باید استعلام شود.
- برندهای آمریکایی (Graco، DeVilbiss، Binks، Apollo) در ایران سختتر تأمین میشوند و گارانتی و قطعهٔ یدکیشان دشوارتر است. برندهای اروپایی و ژاپنی (SATA، Sagola، Walcom، Kremlin، Wagner، Anest Iwata) راحتتر پیدا میشوند.
- بیشتر پیستولههای «ممتاز» برای رنگ خودرو طراحی شدهاند؛ برای PU مبلمان هم عالیاند، ولی نازل مناسب کار چوب (بخش ۱۱) را جداگانه سفارش دهید.
۱۲.۱ پیستولهٔ بادی کمفشار برای کلیر و رنگ رویه — اروپا و ژاپن
| مدل | کشور | نوع | قیمت تقریبی | چرا در فهرست است |
|---|---|---|---|---|
| SATAjet X 5500 | آلمان | HVLP یا RP، نازل I/O | از ۱٬۱۶۴ دلار | پرچمدار SATA؛ برای هر سایز نازل دو شکل بادبزن. نازل HVLP تا ۱٫۵ و RP تا ۱٫۸ |
| SATAjet 5000 B | آلمان | HVLP یا RP | از ۱٬۰۸۵ دلار | نازل تا ۲٫۲ (HVLP) و ۲٫۵ (RP)؛ یک بدنه برای کلیر تا آستر |
| SATAjet 1500 B SoLV | آلمان | HVLP یا RP | ۷۷۱ دلار | ارزانترین SATA اصل برای رنگ حلالپایه؛ فقط نازل ۱٫۳ و ۱٫۴ |
| Anest Iwata WS-400 Series 2 | ژاپن | HVLP | ۸۸۰ دلار | شهرت به ریزترین پاشش در کلاس خود؛ حدود ۱۲ تا ۱۴ cfm هوا |
| Anest Iwata LPH-400 LVX | ژاپن | HVLP کممصرف | ۶۷۷ تا ۷۵۳ دلار | مصرف هوای کمتر؛ نازل ۱٫۳ تا ۱٫۵ |
| Sagola 4600 Xtreme Digital | اسپانیا | HVLP / Xtreme | ۶۷۴ تا ۹۲۰ یورو | گیج دیجیتال داخل دسته؛ ۳ سال گارانتی؛ ارزانتر از SATA |
| Walcom Genesi Alluminio | ایتالیا | HVLP | ۹۴۶ دلار | سازندهٔ ایتالیایی متمرکز بر صنعت چوب؛ نازل ۱٫۰ تا ۱٫۹؛ ۳۵۰ لیتر هوا در دقیقه در ۲ بار |
| Walcom SLIM Kombat | ایتالیا | HVLP | ۵۴۵ دلار کانادا | فروشندهٔ تخصصی چوب کانادا آن را برای کابینت و نجاری معرفی میکند |
۱۲.۲ پیستولهٔ بادی کمفشار — آمریکا
| مدل | نوع | قیمت تقریبی | چرا در فهرست است |
|---|---|---|---|
| Binks Trophy 2466-HV1 | HVLP کاسهرو | ۸۹۰ دلار | با سه نازل ۱٫۲، ۱٫۴ و ۱٫۸ عرضه میشود؛ یعنی یک بسته برای کلیر، رویه و آستر |
| Binks DVX | HVLP کاسهرو | ۹۵۳ دلار | جدیدترین مدل Binks برای لاک کابینت؛ نسخهٔ مخزنی هم دارد |
| DeVilbiss DV1 | HVLP | ۱٬۲۱۰ دلار | مخصوص کلیر |
| DeVilbiss Tekna | HVLP | ۹۴۵ دلار | استاندارد رایج کارگاههای رنگ؛ در هوای کم هم خوب کار میکند |
| C.A. Technologies CAT-X | HVLP | ۷۷۳ دلار | برای لاک چوب و رنگ خودرو؛ نسخهٔ مخزنی هم دارد |
۱۲.۳ ایرمیکس (ایرلس هوایار) برای آستر و تولید زیاد
| مدل | کشور | قیمت تقریبی | توضیح |
|---|---|---|---|
| Kremlin Xcite + پمپ 10C18 | فرانسه | پیستوله حدود ۹۹۰ یورو؛ بستهٔ کامل ۴٬۵۵۰ تا ۴٬۷۶۵ دلار | مرجع صنعت مبلمان در اروپا؛ در آزمون مستقل EPA روی کلیر چوب کمی بهتر از HVLP بود |
| Wagner GM 4700AC | آلمان | ۸۸۴ دلار (فقط پیستوله) | تا ۲۵۰ بار فشار رنگ؛ همراه پمپهای Wagner |
| Graco G40 | آمریکا | ۱٬۴۱۶ یورو (بدون مالیات) | تا ۲۸۰ بار؛ تأمین آن در ایران سخت است |
پیستولهٔ ایرمیکس بدون پمپ کار نمیکند؛ هزینهٔ واقعی، بستهٔ پمپ و شیلنگ فشار قوی است.
۱۲.۴ گزینههای اقتصادی آسیا: ژاپن، تایوان، چین
| مدل | سازنده | قیمت تقریبی | توضیح |
|---|---|---|---|
| Anest Iwata W-101 | ژاپن (اصل) | حدود ۳۲۰ دلار در آمریکا | پیستولهٔ کلاسیک و پرفروش کارگاههای مبلمان آسیا؛ نوع معمولی (فشار بالا)، پس پاشش ظریف ولی هدر بیشتر. نازل ۱٫۰ تا ۱٫۸؛ سوزن و نازل استیل |
| Anest Iwata Wider4 | ژاپن | حدود ۱۸۹ دلار | جانشین W-400 کلاسیک؛ ارزانترین راه داشتن Iwata اصل |
| Prona R-400-G / R-413G | تایوان | ۱۶٫۸ تا ۱۸٫۴ میلیون تومان در ایران | سازندهٔ واقعی (نه کپی)؛ مخزن تحت فشار و پمپ هم دارد؛ نماینده در ایران دارد |
| Rona WS-400 | تایوان / آسیا | حدود ۶٫۸ میلیون تومان در ایران | برای آستر قابلقبول |
| Auarita (مثلاً MP-400) | چین (ژجیانگ) | ۶٫۸ تا ۷٫۹ میلیون تومان در ایران | تولیدکنندهٔ انبوه چینی؛ برای آستر یا پیستولهٔ یدکی |
بازار چین: مراقب «طرحها» باشید. در بازار چین دهها پیستوله با نام مدلهای معروف (مثلاً «W-101») فروخته میشود که ساخت برند اصلی نیستند؛ بعضی برند تایوانی یا چینیِ واقعیاند و بعضی کپی. اینها لزوماً بد نیستند، ولی بدون آزمون بخش ۹ نخرید و برای کلیر براق به آنها تکیه نکنید.
۱۲.۵ برای کار بیرون از کارگاه: HVLP توربینی
این دستگاهها کمپرسور نمیخواهند و هوای خودشان را با یک توربین برقی میسازند. برای کار در محل مشتری (مثلاً ترمیم یا پروژههای بیرون از کارگاه) مناسباند، نه برای خط اصلی کارگاه.
| مدل | کشور | قیمت تقریبی | توضیح |
|---|---|---|---|
| Fuji Mini-Mite 5 Platinum | کانادا | ۱٬۲۷۹ دلار | توربین ۵ مرحلهای؛ لاک چوب و رنگ آبپایه |
| Fuji Q5 Platinum | کانادا | ۱٬۷۷۹ دلار | کمصداتر |
| Apollo Power-5 VS | آمریکای شمالی | ۱٬۶۹۹ دلار | توربین با سرعت متغیر |
۱۲.۶ سبد پیشنهادی برای یک کارگاه مبلمان و کابینت
| سطح | کلیر و رنگ رویه | آستر | هزینهٔ تقریبی پیستولهها | مناسب وقتی |
|---|---|---|---|---|
| اقتصادی | SATAjet 1500 B SoLV نازل ۱٫۳، یا Sagola 4600 | Prona R-400-G با نازل درشت، یا Iwata W-101 نازل ۱٫۸ | حدود ۱٬۰۰۰ تا ۱٬۳۰۰ دلار | بودجه محدود، حجم کار کم |
| پیشنهاد اصلی | SATAjet 5000 B HVLP یا Iwata LPH-400 / WS-400 (نازل ۱٫۳ و ۱٫۴) | یک SATAjet 5000 B دوم با نازل ۱٫۹ تا ۲٫۲، بهعلاوهٔ مخزن تحت فشار | حدود ۲٬۲۰۰ تا ۲٬۸۰۰ دلار + مخزن | کار روزانهٔ PU مبلمان با کیفیت براق |
| رشد | همان پیشنهاد اصلی؛ برای کلیر براق SATAjet X 5500 دیجیتال | Kremlin Xcite + پمپ 10C18 | حدود ۶٬۰۰۰ تا ۷٬۰۰۰ دلار | آسترزنی گلوگاه شده و پنلهای تخت بزرگ زیاد است |
جایگزین ارزان برای پیشنهاد اصلی: بستهٔ Binks Trophy با سه نازل ۱٫۲، ۱٫۴ و ۱٫۸ هر سه کار را با یک پیستوله پوشش میدهد، ولی تأمین قطعهاش در ایران سختتر است. Walcom ایتالیا هم برای کارگاه چوب گزینهٔ خوبی است که کمتر در ایران شناخته شده است.
قدم بعدی: از هر سطح دو نامزد انتخاب کنید (مثلاً SATAjet 5000 B و Iwata LPH-400) و پیش از خرید با آزمون بخش ۹ روی رنگ خودتان مقایسه کنید. بسیاری از نمایندگیها پیستولهٔ نمونه برای آزمون دارند.
پرسشهای پرتکرار
برای رنگ پلیاورتان HVLP بهتر است یا RP؟
هر دو کمفشارند و برای هر سه لایهٔ آستر، رنگ رویه و کلیر خوب کار میکنند. HVLP اورسپری کمتری دارد ولی کندتر است و هوای بیشتری میخواهد؛ RP کمی سریعتر است. دادهٔ مستقلی که یکی را برتر نشان دهد پیدا نشد؛ با آزمون بخش ۹ روی رنگ خودتان تصمیم بگیرید.
نازل پیستوله برای کلیر، رنگ رویه و آستر چند باشد؟
کلیر PU براق ۱٫۲ تا ۱٫۳ میلیمتر، رنگ رویهٔ PU ۱٫۳ تا ۱٫۴ میلیمتر، و آستر و فیلر غلیظ ۱٫۷ تا ۲٫۰ میلیمتر یا مخزن تحت فشار. عدد نهایی را از برگهٔ فنی همان رنگ بگیرید.
فشار هوای پیستوله چقدر باشد؟
در ورودی پیستولهٔ HVLP حدود ۲ بار و در RP حدود ۲ تا ۲٫۵ بار، با ماشهٔ کشیده. هوای ۸ بار کمپرسور هرگز نباید مستقیم وارد پیستوله شود.
چرا با وجود درایر، روی رنگ چشمماهی میافتد؟
چون درایر تبریدی فقط آب را میگیرد، نه روغن را. کمپرسور اسکرو همیشه مقداری روغن بیرون میدهد و فقط فیلتر روغنگیر ریز (حدود ۰٫۰۱ میکرون) و کربن فعال کنار اتاق رنگ آن را میگیرند.
پیستولهٔ گرانتر واقعاً میارزد؟
اگر سهم رنگ نشسته روی قطعه از ۳۰٪ به ۴۵٪ برسد، مصرف رنگ حدود یکسوم کم میشود. با حجم کار بالا این صرفهجویی خیلی زود اختلاف قیمت را برمیگرداند؛ با حجم کار کم، آموزش رنگکار اثر بیشتری دارد.
محدودیتها
- مهمترین دادهٔ میدانی کارگاه چوب (Battelle) قدیمی است و روی رنگهایی غیر از PU دوجزئی انجام شده است.
- برای مقایسهٔ برندها و اصل و کپی، دادهٔ مستقل پیدا نشد.
- قیمتهای بخش ۱۲ قیمت فروشگاههای اینترنتی در یک روز مشخص است و زود تغییر میکند؛ هیچ آزمون مستقلی برندها را رتبهبندی نکرده است.
- اعداد هدررفت در منابع مختلف با هم اختلاف دارند و مدل هزینه فرضی است؛ با آزمون بخش ۹ و اعداد واقعی کارگاه خودتان جایگزین کنید.
- فشارهای بخش ۷ عدد شروعاند؛ عدد نهایی را از دفترچهٔ همان پیستوله و برگهٔ فنی رنگ بگیرید.
- تصویرها با هوش مصنوعی ساخته شدهاند و مفهومیاند؛ جزئیات قطعات دقیق مهندسی نیست.
منابع
- Snowden-Swan, L., Battelle PNWL — Transfer Efficiency and VOC Emissions of Spray Gun and Coating Technologies in Wood Finishing.
- Heitbrink, W.A. et al. (1996), AIHA Journal, DOI: 10.1080/15428119691015043 — NIOSH report.
- NIOSH Engineering Controls Database — spray painting.
- Ye, Q., Domnick, J., Khalifa, E. (2002), ILASS-Europe.
- Ye, Q., Shen, B., Tiedje, O., Domnick, J. — Spray coating using air-assisted high pressure atomizers.
- Poozesh, S., Akafuah, N., Saito, K. (2018), Proc IMechE D 232(2):282–301, DOI: 10.1177/0954407017695159.
- Tan, Y.-M., Flynn, M.R. (2000), Applied Occupational and Environmental Hygiene 15(10):785–793.
- Fernando, R.H. et al. (2000), Progress in Organic Coatings 40(1):35–38.
- Akkus, M. et al. (2019), BioResources 14(4):9557.
- US EPA — Isocyanate profile, Chapter 6.
- UK HSE — Isocyanates in motor vehicle repair (SIM 03/2012/01).
- SATAjet 5000 B and Anest Iwata W-400 technical data sheets (air consumption).
- Retailer listings, October 2026: Pittsburgh Spray Equipment, Total Finishing Supplies, Racing Colors, SprayGunner, Wood Essence, airless-discounter.de, Rex Art, Oberflächentechnik Seelmann, Pro Wood Finishes.
- Iranian listings (Torob, Ranginpash) — Prona, Rona, Auarita prices.
- Standards: ISO 8573-1 (compressed air quality), EN 13966-1, ASTM D5009, ASTM D5286.